Ievads
Viens jautājums, kas bieži rodas HDPE cauruļu uzstādīšanas laikā, ir tas, cik ilgi caurule ir jāsilda pirms metināšanas.
Tas izklausās pēc vienkārša jautājuma. Strādnieks pārbauda caurules diametru, apskata metināšanas iekārtu un nosaka sildīšanas laiku. Bet ir viena detaļa, kuru ir viegli nepamanīt: divām HDPE caurulēm ar vienādu ārējo diametru var būt nepieciešams diezgan atšķirīgs metināšanas laiks.
Kā piemēru ņemiet 110 mm HDPE cauruli. Caurulei, kuras sieniņu biezums ir 6,3 mm, metināšanas parametru tabulā atsauces sildīšanas laiks ir 63 sekundes. Tam pašam 110 mm ārējam diametram caurulei ar 10 mm sieniņu biezumu sildīšanas laiks ir 100 sekundes.
Tā ir 37 sekunžu starpība. Ja operators izmanto nepareizu iestatījumu tikai tāpēc, ka caurules diametrs ir vienāds, metināšanas process var nenotikt, kā paredzēts.
Tāpēc pirms darba uzsākšanas ir svarīgi aplūkot gan diametru, gan sienu biezumu.
Mazas caurules un lielas caurules: divi dažādi veidi, kā savienot HDPE
Ne katrai HDPE caurulei ir nepieciešama viena un tā pati metināšanas iekārta.
Mazākiem cauruļu izmēriem ligzdu saplūšana ir praktiska iespēja. Caurules galu silda kopā ar saderīga veidgabala iekšpusi, izmantojot sildīšanas instrumentu ar atbilstošiem izmēriem. Kad nepieciešamais sildīšanas periods ir beidzies, abas daļas tiek noņemtas no instrumenta un saspiestas kopā.
Process ir salīdzinoši vienkāršs, un aprīkojums parasti ir kompakts. To parasti izmanto maza diametra ūdensapgādes un santehnikas iekārtās.
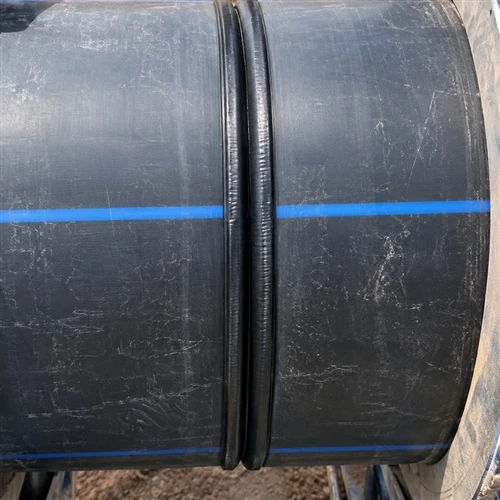
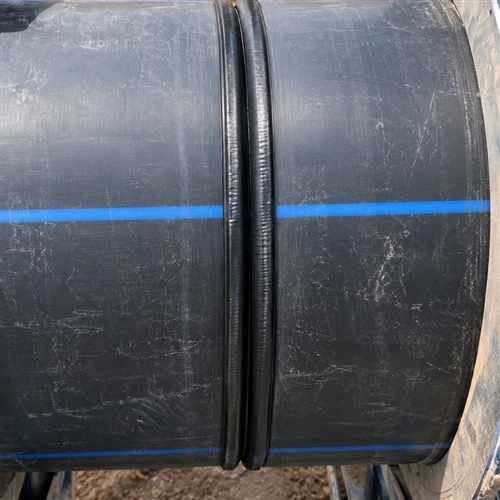
Palielinoties caurules diametram, sadursmju saplūšana kļūst par praktiskāku izvēli. Tā vietā, lai cauruli ievietotu veidgabalā, divi sagatavotie caurules gali tiek uzkarsēti pret plakanu sildīšanas plāksni un pēc tam savienoti zem kontrolēta spiediena.
Ikviens, kurš ir strādājis ar liela diametra HDPE metināšanas iekārtu, zina, ka process ietver ne tikai divu cauruļu galu karsēšanu.
Caurulei jābūt pareizi izlīdzinātai. Galiem jābūt vērstiem vienmērīgi. Sildīšanas plāksnei ir jābūt pareizai temperatūrai, un pēc karsēšanas tā ir pietiekami ātri jānoņem, lai abas izkusušās virsmas saskartos, pirms tās atdziest.
Neliela kļūda šajā posmā var ietekmēt gatavo savienojumu.
Šī iemesla dēļ liela diametra HDPE cauruļu metināšanai ir nepieciešams piemērots aprīkojums un operatori, kas saprot visu procedūru.
Cik ilgi HDPE caurulei vajadzētu sildīt?
Visām HDPE caurulēm nav vienota sildīšanas laika.
Zemāk esošie atsauces dati parāda, kā sildīšanas laiks mainās atkarībā no ārējā diametra un sienas biezuma.
|
Caurules diametrs |
Sienas biezums |
|
|
75 mm |
6.8 mm |
68 seconds |
|
90 mm |
8.2 mm |
82 sekundes |
|
110 mm |
6.3 mm |
63 sekundes |
|
110 mm |
10.0 mm |
100 sekundes |
|
125 mm |
7.1 mm |
71 sekunde |
|
125 mm |
11.4 mm |
114 sekundes |
|
160 mm |
9.1 mm |
91 sekunde |
|
160 mm |
14.6 mm |
145 sekundes |
|
200 mm |
11.4 mm |
114 sekundes |
|
200 mm |
20.5 mm |
182 sekundes |
|
225 mm |
12.8 mm |
128 sekundes |
|
225 mm |
20.5 mm |
205 sekundes |
|
315 mm |
17.9 mm |
179 sekundes |
|
315 mm |
28.6 mm |
286 sekundes |
|
400 mm |
22.7 mm |
227 sekundes |
|
400 mm |
36.4 mm |
364 sekundes |
|
500 mm |
28.4 mm |
284 sekundes |
|
500 mm |
45.5 mm |
455 sekundes |
|
630 mm |
35.8 mm |
358 sekundes |
|
630 mm |
57.3 mm |
573 sekundes |
Šīs ir atsauces vērtības no pievienotās parametru diagrammas sadursmju saplūšanai. Faktiskie metināšanas iestatījumi ir jāpārbauda saskaņā ar piemērojamo procedūru un aprīkojuma instrukcijām.
Aplūkojot skaitļus, kļūst skaidrs viens: lielāka caurule automātiski nenozīmē ilgāku sildīšanas laiku nekā katrai mazākai caurulei. Sienu biezumam arī ir liela nozīme.
Piemēram, 200 mm caurulei ar 20,5 mm sienu nepieciešams ievērojami ilgāks sildīšanas laiks nekā 200 mm caurulei ar 11,4 mm sienu.
Ar lielākām caurulēm atšķirība kļūst vēl pamanāmāka. 630 mm caurulei ar 57,3 mm sienu atskaites sildīšanas laiks ir 573 sekundes jeb nedaudz vairāk par deviņarpus minūtēm.
Uzstādīšanas komandām faktiskās caurules specifikācijas pārbaude pirms metināšanas ir daudz uzticamāka nekā laika aplēse pēc acs.
Kāds SDR sakars ar metināšanu?
SDR ir attiecība starp caurules ārējo diametru un tās sienas biezumu.
Aprēķins ir vienkāršs:
SDR=ārējais diametrs/sienas biezums
110 mm caurulei ar 6,3 mm sienu SDR ir aptuveni 17,5. Ja sienas biezums palielinās līdz 10 mm, SDR samazinās līdz 11.
Atsauces diagrammā tiek izmantots šāds apkures laika aprēķins:
Sildīšanas laiks=Caurules diametrs / SDR × 10
Tas izskaidro, kāpēc caurulēm ar vienādu diametru var būt dažādi sildīšanas laiki.
Tas ir arī noderīgs atgādinājums, pasūtot HDPE caurules. Piegādātājam nepietiek tikai ar ārējo diametru. Jānorāda arī SDR vai sienas biezums.
Apkure ir tikai viena daļa no metināšanas procesa
Izplatīts pārpratums ir tāds, ka, tiklīdz sildīšanas laiks ir pareizs, savienojums automātiski būs labs.
Praksē ir jākontrolē vairāki posmi.
Pirms karsēšanas cauruļu galiem jābūt tīriem, pareizi izlīdzinātiem un vienmērīgi novietotiem. Pirms lietošanas sildīšanas plāksne ir jāpārbauda, un tās virsmai jābūt bez piesārņojuma.
Pēc sildīšanas posma plāksne ir jānoņem norādītajā pārslēgšanās laikā. Pēc tam abus cauruļu galus savieno kopā ar nepieciešamo saplūšanas spiedienu.
Dzesēšanas laikā savienojumam jāpaliek netraucētam.
Parametru diagramma sniedz arī atsauces vērtības šiem posmiem. Piemēram, 225 mm caurulei ar 20,5 mm sienu pārslēgšanas laiks nepārsniedz 8 sekundes, spiediena palielināšanās laiks ir mazāks par 12 sekundēm un dzesēšanas periods ir 26–28 minūtes.
Šie skaitļi ir noderīgi, gatavojot metināšanas procedūru, taču tos nevajadzētu uzskatīt par universāliem iestatījumiem katrai mašīnai vai caurules materiālam.
Spiediena vērtības arī jāinterpretē kopā ar iekārtas specifikācijām un kvalificēto metināšanas procedūru.
Daži vārdi par sildīšanas plāksnes temperatūru
Temperatūrai ir jāpievērš īpaša uzmanība, jo dažreiz tā tiek ignorēta, kad cilvēki apspriež metināšanas laiku.
Pievienotajā diagrammā ir norādīti 210 ± 10 grādi PE80 un 250 ± 10 grādi PE100.
Tomēr PE100 skaitlis ir neatkarīgi jāpārbauda pirms izmantošanas faktiskā metināšanas procedūrā. Parastā PE sadursmju saplūšana parasti izmanto sildīšanas plāksnes temperatūru aptuveni 200–230 grādi atkarībā no piemērojamā standarta un procedūras.
Augstāka temperatūra ne vienmēr nozīmē labāku vai ātrāku locītavu. Pārmērīgs karstums var sabojāt polietilēna virsmu.
Operatoram ir jāievēro caurules ražotāja ieteikumi un apstiprinātā metināšanas procedūra, nevis jākopē temperatūra no nepārbaudītas atsauces tabulas.
Savienojumam ir tikpat liela nozīme kā caurulei
HDPE caurules bieži tiek izvēlētas ūdens apgādei, raktuvju drenāžai un rūpnieciskai ūdens transportēšanai to izturības pret koroziju un elastības dēļ.
Bet pat labi izgatavotai caurulei var rasties savienojuma problēmas, ja metināšanas process tiek slikti kontrolēts.
Nelielai santehnikas uzstādīšanai var būt viss nepieciešamais kontaktligzdas saplūšana. Lielam rūpnieciskajam cauruļvadam daudz svarīgāka kļūst piemērota sadursmju kausēšanas iekārta, pareizi metināšanas parametri un pieredzējuši operatori.
Pirms darba uzsākšanas pārbaudiet caurules diametru, sienas biezumu, SDR, materiāla pakāpi un metināšanas procedūru. Šo detaļu apstiprināšana prasa tikai nedaudz laika, taču tās var novērst daudz lielākas problēmas instalēšanas laikā.
FAQ
Q: Does a 110 mm HDPE pipe always need the same heating time?
A: Nē. Svarīgs ir arī sienas biezums un SDR. Pievienotajā diagrammā 110 mm caurulei ir 63 un 100 sekunžu atsauces sildīšanas laiks diviem dažādiem sienu biezumiem.
J: Vai ligzdas saplūšanu var izmantot mazām HDPE caurulēm?
A: Jā. Kontaktligzdu saplūšana parasti tiek izmantota maza diametra HDPE caurulēm un saderīgiem veidgabaliem.
J: Kāpēc liela diametra HDPE caurules sildīšanai nepieciešams ilgāks laiks?
A: Larger pipes often have thicker walls, meaning more material needs to be heated. The actual time depends on wall thickness and the welding procedure.
A: Nē. Sildīšanas laiks attiecas uz periodu, kurā tiek uzkarsēti cauruļu gali. Atdzesēšanas laiks ir periods, kas nepieciešams, lai pabeigtā savienojuma atdzišana noteiktajos apstākļos.
J: Vai es varu izmantot vienus un tos pašus metināšanas parametrus PE80 un PE100?
A: Ne automātiski. Pirms metināšanas ir jāpārbauda materiāla klase, cauruļu izmēri, metināšanas procedūra un aprīkojuma prasības.