Ievads
SRTP caurule, kas iziet no formēšanas sekcijas, vēl nav pabeigta pēc izmēriem.
PE jau ir ieguvis caurules formu, un tērauda -stiegrojums atrodas kompozītmateriālu sienas iekšpusē, taču materiāls joprojām pārvadā ievērojamu daudzumu apstrādes siltuma. Polimērs var turpināt sarukt un mainīt formu, kad šis siltums tiek noņemts.
Šeit svarīga kļūst dzesēšana un izmēra noteikšana.
Mērķis nav vienkārši pazemināt temperatūru. Caurulei ir jāpārvietojas no karsta, deformējama stāvokļa uz stabilu gatavo ģeometriju, vienlaikus saglabājot ārējo diametru, apaļumu un sienas struktūru.
Ir vēl viens apsvērums, kas neeksistē tādā pašā mērā parastajā -materiāla PE caurulē.
SRTP PE sienas iekšpusē ir tērauda stieple. Tērauds un PE atšķirīgi reaģē uz temperatūras izmaiņām. Tāpēc dzesēšanas procesam ir jāstabilizē kompozītmateriāla struktūra, nevis vienota polimēra siena.
SRTP caurules parametri
|
Parametrs |
Tipiska specifikācija |
|
Produkts |
Ar tērauda stiepli pastiprināta PE caurule |
|
Nominālais diametrs |
DN50–DN600 |
|
Spiediena reitings |
PN1,0–PN2,5 MPa |
|
Standarta garums |
9 m / 12 m |
|
Cauruļu konstrukcija |
PE iekšējais slānis + tērauda stieples stiegrojums + PE ārējais slānis |
|
Pastiprinājums |
Augstas{0}}izturības tērauda stieple |
|
Galvenās lietojumprogrammas |
Raktuvju drenāža, raktuvju ūdens apgāde, zemspiediena ūdens |
Faktiskie dzesēšanas un izmēra nosacījumi ir atkarīgi no caurules diametra, sienas konstrukcijas, materiāla un ražošanas līnijas konfigurācijas.
Pēc formēšanas caurule joprojām mainās
Ekstrūzijas un kompozītmateriālu formēšanas laikā PE ir pietiekami jāuzsilda, lai tas plūst.
Kad caurule atstāj formēšanas sekciju, siltums sāk atstāt materiālu.
Polimērs pakāpeniski kļūst mazāk deformējams, jo tā temperatūra pazeminās. Tajā pašā laikā mainās tā izmēri.
Tā ir normāla uzvedība.
Diametrs, ko mēra uzreiz pēc formēšanas, ne vienmēr ir caurules galīgais diametrs. Tas pats attiecas uz šķērsgriezuma-formu.
Tāpēc sadaļa starp formēšanu un galīgo pārbaudi ir svarīga. Caurulei ir jāiziet cauri šai pārejai, neradot pārmērīgas izmēru izmaiņas.
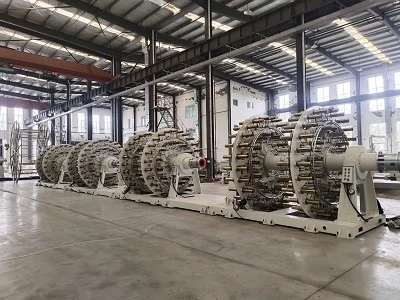
PE līgums ir daļa no procesa
PE atdziestot, tas saraujas.
Izmēru izmaiņu apjomu ietekmē materiāls, apstrādes vēsture un temperatūras izmaiņas. Siena uzreiz nesasniedz galīgos izmērus brīdī, kad tā nonāk dzesēšanas sekcijā.
Šajā periodā caurule joprojām pārvietojas pa ražošanas līniju.
Tāpēc dzesēšanas procesam ir jānodrošina caurules pietiekama izmēra kontrole, kamēr polimērs kļūst stabils.
Ja caurulei ļautu atdzist, nekontrolējot tās ģeometriju, gala šķērsgriezums{0}}var atšķirties no paredzētajiem izmēriem.
Šī iemesla dēļ izmēru noteikšana tiek izmantota kopā ar dzesēšanu.
SRTP ir kompozītmateriāla siena
Tērauda stieple maina situāciju, jo siena nav pilnībā izgatavota no PE.
Armatūra jau ir novietota caurules iekšpusē, kad sākas dzesēšana. Tā kā apkārtējais polimērs zaudē siltumu, PE tiek pakļauts normālai termiskai kontrakcijai, savukārt tēraudam ir atšķirīgas termiskās īpašības.
Abi materiāli ir fiziski iestrādāti vienā sienā.
Viņi nevar vienkārši uzvesties tā, it kā tie būtu atsevišķi gabali.
Galīgā ģeometrija ir rezultāts tam, ka visa kompozītmateriāla struktūra sasniedz stabilu stāvokli.
Tas ir viens no iemesliem, kāpēc dzesēšanas apstākļi ir jāapsver kopā ar caurules faktisko konstrukciju, nevis jāuzskata par vispārēju soli, kas ir identisks katrai SRTP specifikācijai.
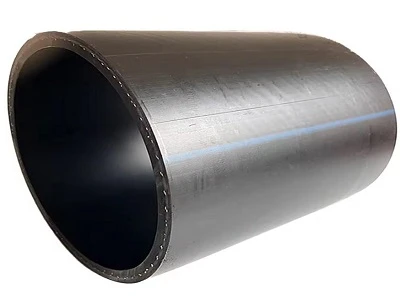
Kāpēc ir svarīga vienmērīga dzesēšana ap cauruli
Caurule ir apaļa, tāpēc dzesēšana nedrīkst radīt nevajadzīgas atšķirības no vienas apkārtmēra puses uz otru.
Ja viens reģions zaudē siltumu ievērojami ātrāk nekā cits, materiāls šajos reģionos var iziet cauri termiskai pārejai ar dažādu ātrumu.
Šī atšķirība var ietekmēt kontrakciju un izmēru stabilitāti.
Rezultāts ne vienmēr parādās kā acīmredzams defekts, kamēr caurule joprojām ir karsta.
Nozīmīgāks novērtējums ir pēc tam, kad materiāls ir pietiekami atdzisis un izmērus var pārbaudīt stabilos apstākļos.
Tāpēc nepārtrauktai ražošanai ir svarīgi uzturēt konsekventu termisko vidi ap cauruli.
Diametrs rada atšķirību
Lielāka caurule satur vairāk materiāla.
Siltumam, kas uzkrāts sienas iekšpusē, ir arī garāks ceļš, kas jāpārvieto, pirms tas sasniedz dzesēšanas vidi.
Tas nenozīmē, ka katrai lielai{0}}diametra caurulei automātiski rodas problēma. Tas nozīmē, ka termisko darbību kļūst grūtāk uztvert kā vienkāršu virsmas-dzesēšanas darbību.
Tas pats attiecas uz sienas biezuma palielināšanos.
Biezāka kompozītmateriāla siena satur vairāk materiāla, kam jāpārvietojas dzesēšanas procesā, pirms visa konstrukcija kļūst stabila.
Līdz ar to dzesēšanas apstākļiem ir jāatbilst ražojamās caurules specifikācijai.
Pārāk ātra dzesēšana nav automātiski labāka
Ražošanas ātrums ir svarīgs, taču maksimālais dzesēšanas ātrums nav tas pats, kas laba dzesēšana.
Kad karstā kompozītmateriāla siena tiek atdzesēta, ārējie reģioni var zaudēt siltumu pirms iekšējiem reģioniem.
Ja temperatūras starpība kļūst pārāk liela, dažādas sienas daļas var sarauties dažādos apstākļos.
Tas var veicināt izmēru izmaiņas un atlikušo spriegumu.
Kontrolēta siltuma noņemšana nodrošina materiālam stabilāku pāreju.
Praktiskais mērķis ir konsekventi sasniegt nepieciešamos galīgos izmērus, nevis vienkārši samazināt temperatūru pēc iespējas ātrāk.
Kādas ir izmēra noteikšanas funkcijas šajā posmā
Dzesēšana un izmēru noteikšana veic dažādus, bet saistītus darbus.
Dzesēšana noņem siltumu no caurules.
Izmēru noteikšana palīdz saglabāt nepieciešamo ģeometriju, kamēr polimērs joprojām spēj mainīt formu.
Ārējais diametrs ir viens no galvenajiem kontrolētajiem izmēriem. Apaļums ir cits.
Bez izmēru kontroles šajā posmā caurule varētu pakāpeniski attālināties no paredzētās apļveida formas, materiālam saraujoties.
Tas kļūst īpaši svarīgi nepārtrauktā ražošanā, jo caurule neapstājas starp formēšanu, dzesēšanu un izmēru noteikšanu.
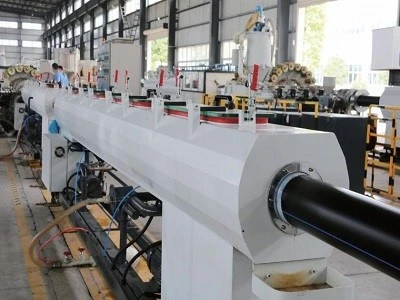
Apaļums ir vairāk nekā tikai izskata problēma
Apļveida caurulei ir jāsaglabā pietiekami konsekvents šķērsgriezums-.
Ja caurule kļūst ovāla, sienas ģeometrija vairs netiek sadalīta pa apkārtmēru tāpat kā paredzētajā dizainā.
Spiediens{0}}kompozītmateriāla caurulēm ir vēlams saglabāt projektēto ģeometriju, nevis ļaut šķērsgriezumam brīvi mainīties dzesēšanas laikā.
Apaļumam ir nozīme arī turpmākās cauruļu apstrādes un savienošanas laikā.
Izmēru stabilu cauruli ir vieglāk apstrādāt standarta garumā un savienot ar atbilstošo savienošanas sistēmu.
Sienas biezums arī stabilizējas dzesēšanas laikā
Sienas biezums tiek noteikts formēšanas laikā, bet to ietekmē arī izmēru izmaiņas, kas rodas PE atdziest.
SRTP situācija kļūst sarežģītāka, jo tērauda stiegrojums aizņem daļu no kompozītmateriāla sienas.
Galīgās attiecības starp iekšējo PE slāni, stiegrojumu un ārējo PE slāni ir atkarīgas no tā, kā visa konstrukcija stabilizējas.
Tas ir vēl viens iemesls, kāpēc sienas galīgie mērījumi jāveic pēc tam, kad caurule ir sasniegusi pietiekami stabilu stāvokli.
Caurules mērīšana, kamēr tajā joprojām notiek ievērojama termiskā kontrakcija, sniedz tikai īslaicīgu priekšstatu par tās izmēriem.
Kā ar atlikušo stresu?
PE apstrādes laikā piedzīvo mehānisko un termisko vēsturi.
Materiāls plūst cauri ekstrūzijas sistēmai, maina virzienu un iegūst vajadzīgo caurules formu. Tās molekulārā struktūra ne vienmēr atgriežas pilnībā atslābinātā stāvoklī, pirms caurule sāk atdzist.
Materiālam atdziestot un saraujoties, var saglabāties neliels iekšējais spriegums.
Tāpēc atlikušais spriegums ir saistīts gan ar veidošanu, gan dzesēšanu.
Nevienmērīga dzesēšana var padarīt situāciju sarežģītāku, jo dažādām sienas daļām var būt atšķirīga termiskā vēsture.
Kontrolēta dzesēšana neizdzēš visu apstrādes vēsturi, taču palīdz izvairīties no nevajadzīgām temperatūras atšķirībām pārejā uz galīgo stāvokli.
Stiegrojumam jāpaliek stabilam
Tērauda stieple jau ir iestrādāta caurules sienā pirms dzesēšanas sākuma.
Tā pozīcijai jāpaliek nemainīgai, kamēr PE ap to mainās no karsti apstrādāta materiāla par stabilu cietu vielu.
Ja šajā posmā kompozītmateriāla struktūra pārvietojas, var mainīties galīgās attiecības starp stiegrojumu un PE slāņiem.
Tāpēc dzesēšanas procesam ir gan strukturāla, gan termiska dimensija.
Mērķis ir stabilizēt to, kas tika izveidots, nevis ļaut sienas konstrukcijai turpināt būtiski mainīties pēc tam, kad tā ir atstājusi veidojošo daļu.
Dzesēšana nevar salabot slikti izveidotu cauruli
Ir praktiski ierobežojumi tam, ko var paveikt ar dzesēšanu un izmēru noteikšanu.
Ja stiegrojums jau ir novietots nepareizi, dzesēšana nepārveidos stiegrojuma konstrukciju.
Ja siena jau ir izveidota nevienmērīgi, dzesēšana nevar garantēt, ka sākotnējā problēma izzudīs.
Dzesēšanas stadija ir labāk saprotama kā stabilizācijas stadija.
Iepriekšējie procesi izveido kompozītmateriālu sienu. Atdzesēšana un izmēru noteikšana palīdz nodrošināt šīs struktūras galīgos izmērus.
Šī atšķirība ir noderīga, analizējot ražošanas problēmas. Izmēru problēma, kas konstatēta pēc atdzesēšanas, var rasties no pašas dzesēšanas, taču tā var būt arī agrāka veidošanās stāvokļa sekas.
Kāpēc izmēru pārbaude tiek veikta pēc dzesēšanas
Galīgās izmēru pārbaudes mērķis ir noteikt, vai gatavā caurule atbilst vajadzīgajai ģeometrijai.
Tipiski mērījumi var ietvert ārējo diametru, sienas biezumu, garumu un apaļumu atkarībā no piemērojamās produkta specifikācijas.
Šie mērījumi kļūst nozīmīgi pēc tam, kad caurule ir izgājusi galveno termiskās stabilizācijas posmu.
Joprojām mainās karsta caurule.
Atdzesētu cauruli var izmērīt kā gatavu produktu.
Arī tāpēc ražošanas kontrolei nevajadzētu paļauties tikai uz vienu mērījumu punktu. Uzraudzība ražošanas laikā var noteikt izmaiņas, tiklīdz tās notiek, savukārt galīgā pārbaude apstiprina gatavās caurules stāvokli.
Kāpēc tas ir svarīgi raktuvju drenāžas caurulei?
SRTP tiek izmantots zem spiediena raktuvju ūdens un drenāžas sistēmām, kur uzstādīšanas laikā ir svarīgi konsekventi cauruļu izmēri.
Garās cauruļvadu daļās var būt daudz atsevišķu cauruļu garumu un savienojumu. Ja izmēri dažādās sadaļās ievērojami atšķiras, uzstādīšana kļūst mazāk paredzama.
Stabils dzesēšanas un izmēru noteikšanas process palīdz saglabāt gatavo cauruli norādītajā izmēru diapazonā.
Pircējam tas nav tikai jautājums par to, kā caurule izskatās pēc ražošanas.
Izmēru konsekvence ietekmē vadāmību, savienošanu un spēju salikt garu spiediena cauruļvadu ar paredzamu ģeometriju.
Secinājums
Atdzesēšana un lieluma noteikšana ir posmi, kuros jaunizveidotā SRTP struktūra virzās uz tās galīgajiem fiziskajiem izmēriem.
PE saraujas, zaudējot siltumu, savukārt iegultais tērauda stiegrojums atšķirīgi reaģē uz temperatūru. Tā kā abi materiāli veido vienu kompozītmateriālu sienu, dzesēšana ir jākontrolē, paturot prātā visu struktūru.
Ārējais diametrs, apaļums un sienu izmēri šajā periodā turpina stabilizēties. Izmēru noteikšana palīdz kontrolēt ģeometriju, kamēr PE joprojām spēj mainīt formu, un kontrolēta dzesēšana palīdz ierobežot nevajadzīgas termiskās uzvedības atšķirības ap sienu un caur to.
Lielāka-diametra vai biezākas-sienas SRTP caurulēm šie apsvērumi kļūst nozīmīgāki, jo lielākam materiālam ir jāizdala siltums, pirms konstrukcija kļūst stabila.
Tāpēc caurule nav pabeigta tikai tāpēc, ka PE ir izveidots caurulē.
Galaprodukts ir atkarīgs no tā, kas notiek pēc tam: kā tiek noņemts siltums, kā tiek uzturēta ģeometrija un vai atdzesētā caurule sasniedz izmērus, kas nepieciešami nākamajam pārbaudes un lietošanas posmam.
FAQ
Kāpēc SRTP pēc formēšanas ir nepieciešama dzesēšana?
Pēc formēšanas PE joprojām ir karsts un izmēru ziņā nestabils. Dzesēšana ļauj saliktajai sienai virzīties uz galīgo stabilo stāvokli.
Kāds ir izmēru noteikšanas mērķis?
Izmēru noteikšana palīdz saglabāt nepieciešamo ārējo diametru un apaļumu, kamēr PE atdziest un saglabā deformāciju.
Vai tērauda stieple ietekmē SRTP dzesēšanu?
Jā. Tēraudam un PE ir atšķirīga termiskā izturēšanās, un abi materiāli ir iestrādāti vienā kompozītmateriāla sienā.
Vai ātrāka dzesēšana vienmēr nodrošina labāku SRTP cauruli?
Nē. Pārāk strauja vai nevienmērīga dzesēšana var radīt lielākas temperatūras atšķirības sienā un var veicināt izmēru izmaiņas vai atlikušo spriegumu.
Kāpēc pēc atdzesēšanas tiek pārbaudīts apaļums?
Tā kā caurule var mainīt formu, kamēr PE atdziest. Galīgajam apaļumam ir lielāka nozīme pēc tam, kad caurule ir sasniegusi stabilu stāvokli.
Vai dzesēšana var labot nepareizu pastiprinājuma pozīciju?
Nē. Dzesēšana stabilizē iepriekšējo formēšanas posmu radīto struktūru. Tas nevar aizstāt nepareizi novietotu stiegrojuma slāni.
Primārais atslēgvārds
SRTP caurules dzesēšanas process
Sekundārie atslēgvārdi
SRTP dzesēšana un izmēru noteikšana, SRTP cauruļu ražošana, SRTP izmēru stabilitāte, tērauda stieples pastiprināta PE caurule, SRTP dzesēšanas stadija, raktuvju drenāžas caurule
Pieprasīt an SRTPCauruļu citāts
|
Solis |
Process |
Sīkāka informācija |
|
1 |
Nosūtīt prasības |
DN, spiediens, vide, darba temperatūra un pielietojums |
|
2 |
Specifikācijas apstiprinājums |
Caurules struktūra, spiediena reitings, specifikācijas un savienojums |
|
3 |
Citāts |
Cena, izpildes laiks, iepakošanas un piegādes noteikumi |
|
4 |
Pasūtīšana un ražošana |
Līgums, samaksa un ražošana |
|
5 |
Pārbaude un piegāde |
Kvalitātes pārbaude un nosūtīšana |
ParTērauda stiepļu tīklu pastiprināta PE caurule (SRTP), tērauda stiepļu pastiprināta PE caurule un kalnrūpniecības spiediena cauruļvadi, sūtiet mums:
DN + PN + vidēja + darba temperatūra + uzstādīšanas metode + cauruļvada garums + daudzums
Lietojot vircu:
Suspensijas veids + cietās vielas koncentrācija + daļiņu izmērs
Luoyang Zhengju New Materials Technology Co., Ltd.
WhatsApp:+86 19937270645
E-pasts:baibaili456@gmail.com
Wechat: +86 19937270645
Iegūstiet vislabāko cenu savam kalnrūpniecības spiediena cauruļvadam.